


Процес намотавања
1 Принцип и процес технологије намотавања
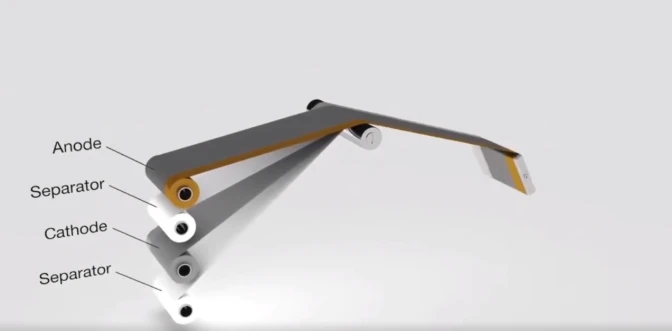
1. Принцип:Фиксирањем игле за намотавање, претходно обрађена плоча позитивне електроде, сепаратор и плоча негативне електроде се намотају и екструдирају у низу.
2. Процес:Сложите сировине по редоследу негативне електроде, сепаратора, позитивне електроде и сепаратора и директно их умотајте у цилиндрични или елиптични облик методом намотавања, а затим их ставите у квадратну или цилиндричну металну шкољку. Специфични кораци укључују одмотавање позитивних и негативних полова материјала завојнице и дијафрагме, аутоматску корекцију, аутоматску детекцију и контролу напетости. Стубови се уводе у део за намотавање помоћу механизма за довод хватача и аутоматски се намотају заједно са дијафрагмом у складу са специфицираним захтевима процеса. Након што се намотавање заврши, радна станица ће се аутоматски променити, дијафрагма ће бити одсечена, а завршна трака ће бити примењена. Готове голе ћелије батерије ће бити аутоматски одсечене, а након претходног пресовања, коначно ће бити транспортоване до излаза за сечење помоћу траке за вучу.
3. Сценарији апликације:Углавном се користи за квадратне и цилиндричне батерије.
2 Кључна контрола параметара
1. Параметар напетости:Напетост се углавном користи да би се обезбедило формирање ћелије намотане батерије и интерфејс електроде након формирања. Напетост је прениска, ћелије батерије су лабаве, а чак се и стубови померају током транспорта ћелија батерије; Прекомерна напетост и чврсто стезање ћелија батерије могу изазвати наборе на плочама електрода.
2. Температура резача дијафрагме:Температура мембранског резача се углавном одређује експерименталним поређењем ефеката резања на различитим температурама како би се одредила оптимална температура резача. Након одређивања типа и дебљине дијафрагме, мембранска комора ће обезбедити приближну температуру отпорну на топлоту, што је горња граница температуре врућег пресовања и температуре сушења. Изнад ове температуре, дијафрагма ће се јаче смањити, што утиче на величину премаза и чак затвара поре.
3. Обим игле:Стандард за обим игле долази из процеса пројектовања. У теорији, обим игле за намотавање је једнак (ширина ћелије - дебљина ћелије) × 2, али у стварности, након врућег притискања ћелије, углови са обе стране ћелије нису полукружни, већ више као трапези. . Да би се прилагодио накнадним флуктуацијама дебљине материјала и подесио ПТФЕ, обим игле за намотавање је дефинитивно мањи од теоријске вредности.
4. Животни век резача негативне електроде:Одређивање века трајања резача негативне електроде се углавном заснива на захтевима купаца. Чак и ако има неравнина на позицији сечења, због позитивног омотача негативног краја на почетку и крају ћелије батерије намотане, преклапање након што шиљаци пробуше дијафрагму је и даље негативна електрода, тако да нема потребе за контролу.
5. Број празних окрета дијафрагме на почетку и на крају ролне:Тренутно има 1,5 обртаја на почетку и 1,25 обртаја на крају ролне, углавном из цртежа дизајна. Подешавање броја обртаја на почетку котрљања углавном треба да провери утицај на повлачење језгра и дебљину ћелије батерије. Број обртаја на крају ролне углавном узима у обзир утицај крајњег лепка и положај и скенирање КР кода ћелије батерије, који се углавном односи на начин склапања и заваривања.

3 Опрема и технички захтеви
1. Опрема за аутоматизацију:Процес намотавања се обично завршава на аутоматизованој опреми како би се осигурала уједначеност и конзистентност намотаја. Ови уређаји обично имају карактеристике високе прецизности, велике брзине и високе поузданости.
2. ЦЦД детектор:Током процеса намотавања, ЦЦД детектор се користи за праћење поравнања у реалном времену како би се обезбедило једнолично и чврсто приањање између поларизатора и дијафрагме, као и разумно омотавање.
3. Строга контрола параметара процеса:У процесу намотавања, потребно је строго контролисати више кључних параметара, као што су напетост, температура резача дијафрагме, обим игле за намотавање, итд., Да би се обезбедио квалитет и перформансе ћелија батерије.
4 Инспекција и испитивање квалитета
Након што је процес намотавања завршен, потребно је извршити низ инспекција квалитета и тестова на ћелијама батерија како би се осигурало да испуњавају захтеве дизајна и стандарде квалитета. Ове инспекције и тестови обично укључују визуелну инспекцију, тестирање електричних перформанси и тестирање безбедносних перформанси.
Процес слагања
1 Принцип и процес технологије слагања
1. Принцип:Подијелите обложене позитивне и негативне слојеве материјала електроде на почетне величине, затим повежите слој материјала позитивне електроде, сепаратор и слој материјала негативне електроде у низу, а затим паралелно сложите вишеструке "сендвич" структурне слојеве како бисте формирали језгро електроде које се може инкапсулирати . Континуитет процеса заптивања се ослања на савијање мембране у облику слова "З", где су позитивни и негативни полови непрекидно наслагани на мембрану. Дијафрагма у облику слова "З" пролази између њих, раздвајајући два пола, и на крају упакована у шкољку.
2. Процес:Позитивна електрода и негативна електрода се доводе у машину за ламинирање кроз аутоматску линију преноса, а кутија за материјал електроде се аутоматски учитава и враћа; Дијафрагма се активно одмотава, а након проласка кроз механизам затезања и корекције, уноси се у сто за ламинирање; Сто за ламинирање покреће дијафрагму да се помера напред-назад да би поставио поларизатор; Два сета роботских усисних чаша се користе за вађење позитивних и негативних плоча из сваке кутије за материјал, а након прецизног позиционирања помоћу система за претходно позиционирање, слажу се на сто за ламинирање; Након што је ламинација завршена, ћелије батерије се преносе на станицу за лепљење репног рола помоћу роботске руке за аутоматско окретање репа; Одрежите дијафрагму и аутоматски нанесите лепак са стране; Истовремено покрените аутоматско слагање следеће ћелије батерије; Залепљене батеријске ћелије се аутоматски преносе на пратећи уређај на линији преноса ћелија батерије и транспортују до следећег процеса.
3. Сценарији апликације:Углавном се користи за квадратне и меке батерије, а такође је погоднији за производњу батерија високе брзине, великих батерија и обликованих батерија.

2 Основна опрема процеса ламинирања
Слагач је једна од кључних опреме у производњи литијумских батерија, углавном се састоји од следећих механизама:
1. Механизам за довод материјала:користи се за постављање плоча и сепаратора позитивних и негативних електрода.
2. Поларна филмска кутија:користи се за складиштење и транспорт позитивних и негативних поларних филмова.
3. Механизам за позиционирање стуба:користи се да се обезбеди тачан положај стуба током процеса слагања.
4. Механизам за храњење:користи се за подизање поларизатора из кутије поларизатора и транспорт до стола за ламинирање.
5. Табела за слагање:користи се за ношење и слагање плоча и сепаратора позитивних и негативних електрода.
6. Механизам за лепљење лепка:користи се за лепљење заштитног лепка на ћелију батерије након завршетка.
7. Механизам за сечење:користи се за уклањање довршених наслаганих ћелија из табеле за слагање.
3 Предности процеса слагања
1. Побољшање перформанси батерије:Технологија слагања може значајно повећати густину енергије, сигурност и животни век батерија. У поређењу са намотаним батеријама, ламиниране батерије имају вишу горњу границу запреминске густине енергије, стабилнију унутрашњу структуру и дужи век трајања.
2. Снажна прилагодљивост:Ламинирани процес је погоднији за производњу батерија велике брзине, великих батерија и обликованих батерија, које могу задовољити захтеве перформанси различитих поља за батерије.
3. Висока стопа искоришћења материјала:У процесу ламинације потребно је уклонити само један комад материјала ради одбацивања, док одбацивање намотаја може довести до губитка целог комада или чак предња и задња два стуба. Због тога је стопа искоришћења материјала у процесу ламинације већа.